Contenido
Respuesta rápida: Cuando la cinta de papel de aluminio sin soporte es difícil de desenrollar, se arruga o transfiere adhesivo, examine juntos la parte posterior del papel de aluminio tratado antiadherente, el grado del adhesivo, la condición del rollo, el almacenamiento y las configuraciones del dispensador. Para los compradores OEM, las comprobaciones entrantes más útiles son la trazabilidad del rollo, el ancho y el estado de los bordes, la consistencia del desenrollado y la adhesión sobre el sustrato real. Los ahorros de costos deben calcularse a partir de registros de producción reales, no de un porcentaje universal.
Una cinta de papel de aluminio típica sin revestimiento o autoenrollada combina una parte posterior de papel de aluminio tratada, un soporte de papel de aluminio y un adhesivo sensible a la presión. El adhesivo descansa contra la parte posterior de la lámina tratada en el rollo enrollado, por lo que no hay papel o revestimiento de película separado que quitar durante la aplicación.
Este diseño elimina un paso de manipulación del revestimiento, pero también hace que el sistema de revestimiento y bobinado sea fundamental. Se deben evaluar diferentes químicas adhesivas y tratamientos posteriores como una construcción combinada. Shixin ofrece grados seleccionados de cinta de aluminio sin revestimiento con sistemas acrílicos a base de agua, acrílicos a base de solventes o a base de caucho, según la aplicación.
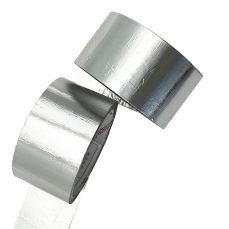
Rollo de cinta de papel de aluminio sin soporte. La estructura final y las especificaciones dependen del grado seleccionado.
Compare el comportamiento de desenrollado cerca del exterior, el centro y el centro del rollo con el mismo método de prueba. Busque problemas de tratamiento de liberación, presión de bobinado, contaminación e historial de temperatura. Registre el ángulo, la velocidad, el acondicionamiento y la ubicación de la prueba; un único valor medido sin detalles del método no se puede utilizar para comparar lotes de manera confiable.
Inspeccione la cara del rollo y la alineación del núcleo, luego observe la trayectoria de la banda de la máquina y el control de tensión. Los problemas de seguimiento pueden reflejar la calidad de la conversión, la configuración del equipo o ambas. Fotografíe el rollo antes de la instalación para que los daños durante el transporte no se confundan con un problema operativo.
Compruebe cuándo aparece el defecto por primera vez: al abrir, durante el desenrollado o en el cabezal de aplicación. El calor de almacenamiento, la compatibilidad del revestimiento antiadherente, el daño por corte y las condiciones del bobinado son otros posibles contribuyentes. Guarde la etiqueta del embalaje y el número de lote para su investigación.
La calidad del descanso y el desempeño del servicio final son cosas separadas. Para tuberías de refrigeración, determine si después de la colocación de la cinta se aplica espuma de PU u otro proceso posterior. Un grado de lámina pura y un grado sin revestimiento laminado con película pueden interactuar de manera diferente con el proceso real y deben evaluarse por separado.
| punto de control | que grabar | Por qué es importante |
| Identificación | Grado, lote, ancho, largo, núcleo, fecha de embalaje | Trazabilidad y abastecimiento correcto |
| Dimensiones | Calibre de lámina versus espesor total; ancho terminado | Ajuste de la máquina y especificaciones precisas |
| condición de rollo | Calidad de los bordes, telescopaje, caras aplastadas, contaminación. | Integridad en la manipulación y el transporte |
| Prueba de relajación | Observación o medición de la fuerza en varias posiciones de los rodillos utilizando un método | Consistencia en todo el rollo |
| Adhesión | Sustrato real, acondicionamiento, pelado o método de sujeción. | Idoneidad de la aplicación |
| Proceso posterior | Espuma de PU o paso térmico/laminación si corresponde | Compatibilidad del conjunto completo. |
Establecer los límites aceptables junto con el proveedor utilizando la construcción y el equipo de prueba aprobados. Las velocidades de ejemplo, los tamaños de núcleo o los límites de empalme de procesos no relacionados no son especificaciones universales.
Un rollo sin forro desechable puede reducir la manipulación y el desperdicio del forro, pero no hay un ahorro fijo en todas las fábricas. La comparación correcta se realiza sobre el mismo resultado de producción aceptado, con diferencias en el grado de la cinta, la velocidad de la línea, el tiempo del operador y las tasas de desperdicio y rechazo.
Utilice la misma moneda en ambos lados. Para los compradores globales, la tabla se puede completar en su moneda operativa; Las fábricas chinas pueden elegir CNY (RMB). Los valores siguientes se dejan deliberadamente en blanco en lugar de presentar números ilustrativos como citas de Shixin.
| Elemento de costo por 1.000 metros aplicados | Con forro de liberación | Sin forro |
| Cinta comprada y consumida. | Costo real | Costo real |
| Manipulación y eliminación de revestimientos | Costo real | No aplicable al revestimiento separado. |
| Cambios de mano de obra y rol | Costo registrado | Costo registrado |
| Desecho y reelaboración | Costo registrado | Costo registrado |
| Otros costos de proceso verificados | Costo registrado | Costo registrado |
| totales | Suma de costos reales | Suma de costos reales |
Costo total por cada 1000 metros aplicados = consumo de cinta, manipulación del revestimiento/mano de obra de eliminación/cambios de desechos/retrabajo, otros costos de proceso verificados. Si las tasas de defectos difieren, compare también el costo por unidad terminada aceptada. Evite contar dos veces el costo de compra de un revestimiento si ya está incluido en el precio de la cinta del proveedor.
La cinta sin revestimiento se puede aplicar manualmente o mediante maquinaria adecuada. Vale la pena evaluar la fijación repetitiva de tubos de refrigeración y otras aplicaciones continuas donde el paso de extracción del revestimiento es un cuello de botella. La cinta con soporte puede ofrecer ventajas para piezas precortadas, manipulación por etapas y colocación de precisión.
Para la fabricación de refrigeradores y congeladores, la construcción del respaldo es importante más allá de la etiqueta "sin revestimiento". El papel de aluminio puro y el papel de aluminio sin revestimiento laminado con película son materiales diferentes. Un cambio en el tratamiento de la parte posterior, la capa de película o el adhesivo debería desencadenar una verificación de la secuencia de producción real, incluida la espuma de PU cuando sea relevante.
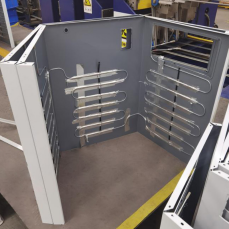
Ejemplo de tubería en un mueble frigorífico. La selección de cintas debe estar calificada para el proceso de producción real.
Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) fabrica cintas de papel de aluminio sin revestimiento y ofrece configuraciones personalizadas de corte y rollo para aplicaciones industriales. Compartir una muestra de cinta existente o un problema de línea le permite a Shixin analizar la familia de adhesivos relevante, la construcción del respaldo, las dimensiones del rollo y el plan de ejecución piloto. Los resultados de las pruebas aprobadas y del proyecto deben determinar los límites finales de compra.
No. Elimina la manipulación separada del revestimiento antiadherente, pero el costo total de la aplicación también depende de la cinta, el tiempo de producción y la tasa de rechazo.
Sí, cuando el procedimiento de construcción y manipulación seleccionado sea adecuado al trabajo. No se limita a líneas automatizadas.
Registre el comportamiento en diferentes diámetros de rollo con un método consistente, luego revise el tratamiento de la parte posterior, el bobinado, el almacenamiento y la tensión del dispensador con el proveedor.
Sólo después de evaluar la nueva estructura en el proceso real, incluida la formación de espuma o unión posterior, cuando sea relevante.
Envíe a Shixin Tape su aplicación, material, especificaciones del rollo, detalles de la máquina y observaciones. El equipo puede ayudar a evaluar una calificación adecuada y un formato de lista de prueba.
Cinta de papel de aluminio puro sin revestimiento. | Guía de cinta de aluminio sin revestimiento versus con revestimiento | Guía de especificaciones OEM de rollo gigante

Nuestra empresa se dedica a la industria de fabricación de cintas desde hace más de 20 años y se ha centrado en diversos tipos de cintas de papel de aluminio, cintas de espuma, cintas para frigoríficos, etc.
IsabelLina
Correo electrónico:[email protected]
Teléfono/Whatsapp: +86-153-0151-5119
Mars Gong
Correo electrónico:[email protected]
Teléfono/Whatsapp: +86-159-5136-0053
Dirección: Lado oeste de la avenida Yingbin y lado sur del embalaje de hengwang. Zona de desarrollo económico y tecnológico de Suqian, provincia de Jiangsu
Derecho de Autor © Jiangsu Shixin Adhesive Tape Products Co., Ltd. Todos los Derechos Reservados. Fabricantes de cintas adhesivas de láminas de refrigerador ODM personalizadas
 English
 中文简体
 Español
 عربى


