Contenido
La compatibilidad de la máquina no la establece únicamente la marca o el modelo de la máquina. Una cinta de papel de aluminio termosellada candidata debe compararse con la temperatura de la interfaz real, el tiempo de permanencia, la presión, la secuencia de extracción del revestimiento y el manejo de la banda en la línea de producción. Esta guía proporciona un enfoque práctico de calificación sin asumir una lesta universal de máquinas o una temperatura de activación.
La cinta termosellada es compatible con una línea de producción cuando el equipo real puede mantener las condiciones de activación específicas del producto, el manejo del revestimiento y la estabilidad de la banda en las condiciones de producción previstas.
El mismo modelo de máquina puede producir resultados diferentes cuando cambian la permanencia, la presión, el control de temperatura, las herramientas, el sustrato o la velocidad de la línea. Las mediciones de rutina y una prueba controlada son más confiables que asumir la compatibilidad a partir del modelo del equipo o una estimación de temperatura estacional.
Verifique cinco factores juntos: la temperatura en la interfaz de unión; tiempo de permanencia a la velocidad de línea planificada; uniformidad de presión y contacto en toda el área de unión; la secuencia y consistencia de la remoción del revestimiento; y estabilidad de la banda, incluyendo tensión, alimentación y registro. Un desajuste en cualquier factor puede afectar la producción o la calidad de los bonos.
El revestimiento no necesariamente permanece en la zona calentada. En algunos procesos de ensamblaje se retira antes del termosellado; en otros admite troquelado, posicionamiento o alimentación. Confirme la secuencia del proceso real antes de evaluar la exposición del revestimiento al calor.
Por lo tanto, la selección del revestimiento es una decisión tanto de material como de equipo. Las preguntas relevantes son si el revestimiento se suelta en el punto requerido, si la cinta se puede colocar de manera consistente y si el rollo o la pieza troquelada se puede alimentar sin rasgarse, curvarse o moverse.
Para detalles de construcción, ver Cinta de lámina de aluminio termosellada (HSL) con revestimiento ; para el formato sin soporte, consulte Guía completa de cinta de aluminio HSL sin revestimiento .
| Tipo de revestimiento | Manejo en la línea | Comprobaciones antes de la aprobación | |
| Revestimiento de película de PET | El revestimiento de película puede soportar un manejo y troquelado consistentes, según el grado. | Verifique la fuerza de liberación, estática, curvatura, tensión y registro a la velocidad de producción. | |
| Forro de papel kraft | El revestimiento de papel puede ser adecuado para manipulación y conversión manual o semiautomática. | Verifique el estado de humedad, el desgarro de los bordes, la liberación y la alimentación a la velocidad prevista. | |
| revestimiento CCK | La superficie recubierta de arcilla ofrece una cara de liberación suave; Se debe confirmar el comportamiento de liberación específico del grado. | Verifique la consistencia de la fuerza de liberación, la calidad del troquelado, el almacenamiento y la extracción del revestimiento. | |
| sin revestimiento | Elimina el paso de extracción del revestimiento, pero deja la construcción sin respaldo de liberación. | Verificar bobinado, bloqueo, protección de superficies, tensión de la banda, alimentación y registro. |
 Cinta de aluminio HSL con revestimiento para unión por termosellado La cinta de aluminio HSL con revestimiento combina papel de aluminio, una capa de termosellado y un revestimiento antiadherente, lo que la hace relevante cuando la manipulación del revestimiento y el troquelado definen la compatibilidad de la máquina. Ver producto →
Los diferentes diseños de equipos imponen diferentes demandas en cuanto a transferencia de calor, presión, eliminación del revestimiento y manipulación de la banda. Revise el proceso realmente utilizado en lugar de depender de una lista genérica de compatibilidad de marcas de máquinas.
Plancha o prensa calentada. La cinta se coloca en la interfaz especificada y luego se aplican calor y presión para lograr la permanencia validada. Verifique el soporte del accesorio, la alineación y la distribución de presión, y confirme cuando se retire el revestimiento de liberación.
Rodillo calentado continuo o equipo de laminación. Si la aplicación utiliza una red en movimiento, la permanencia se ve influenciada por la longitud de la zona calentada y la velocidad de la línea. Confirme que el adhesivo pueda alcanzar las condiciones de activación requeridas mientras la tensión y el contacto de la banda permanecen estables.
Línea automatizada de colocación o conversión. Verifique la liberación del troquelado, la eliminación del revestimiento, la ruta de alimentación, el registro y la estabilidad del rollo. Para construcciones sin revestimiento, verifique también el bobinado, el almacenamiento, el bloqueo y la protección de la superficie expuesta.
 Cinta de aluminio HSL sin revestimiento para líneas de termosellado automatizadas Cinta de papel de aluminio sin soporte con capa frontal termosellada, adecuada para líneas automatizadas que pueden manejar una banda sin soporte y no necesitan pelado manual. Ver producto →
Una cinta es compatible sólo cuando la máquina puede cumplir consistentemente las condiciones de activación específicas del producto. El equipo también debe controlar el contacto, la manipulación y la velocidad de la línea. Una ventana de activación más amplia puede proporcionar una mayor tolerancia al proceso, pero el grado exacto y la prueba real determinan si la combinación es adecuada.
El diagrama ilustra el principio de superposición de ventanas operativas. Es sólo conceptual y no representa temperaturas de activación para ningún producto Shixin. Utilice los datos técnicos para el grado seleccionado y las medidas de la interfaz de unión real.
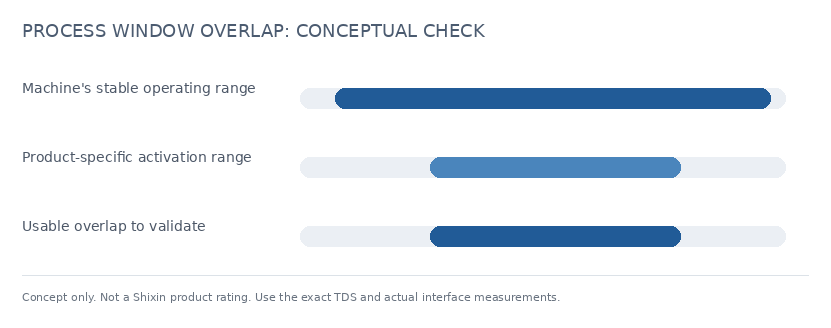
Figura 1: Ilustración conceptual de la superposición entre la capacidad de la máquina y un rango de activación específico del producto. No es una especificación de producto.
Planifique la prueba en función del grado de cinta, el sustrato, el equipo y los criterios de aceptación reales. La cantidad de muestra y la duración de la prueba deben acordarse de acuerdo con el proceso de producción en lugar de establecerse como un mínimo universal.
Registre la temperatura de la interfaz, el punto de ajuste del equipo, la permanencia, la presión, la velocidad de la línea, la secuencia de extracción del revestimiento y la tensión de la banda. Utilice métodos de medición adecuados y mantenga las mismas condiciones de sustrato y fijación durante la comparación.
Compare las condiciones medidas de la máquina con los requisitos de activación en los datos técnicos para el grado exacto de la cinta. Si las condiciones no se superponen de manera confiable o dejan muy poco margen de proceso, revise el método de medición, las herramientas, la configuración o la construcción de la cinta con el proveedor antes de la producción.
Cuando el proveedor defina un rango de activación, realice pruebas en los puntos apropiados dentro de ese rango aprobado. Inspeccione la calidad de la unión y pruebe el rendimiento de despegado o sujeción después del acondicionamiento definido por el cliente. No opere fuera de las instrucciones del producto simplemente para forzar una unión.
Registre atascos, desgarros, rizos, interrupciones en la liberación del soporte, cambios de registro y el tiempo de inactividad que provocan. Estas observaciones ayudan a identificar problemas de manipulación y alimentación que una prueba de pelado por sí sola puede no revelar.
Pruebe la cinta en el PP, PE, ABS u otro sustrato real utilizado en la línea y acondicione el conjunto de acuerdo con los requisitos de la aplicación. La compatibilidad del sustrato y la compatibilidad con la máquina se verifican por separado. Para una selección de materiales más amplia y validación de grados específicos, consulte Cinta de papel de aluminio termosellada para elementos calefactores .
Los siguientes síntomas pueden resultar del material, la configuración del equipo, el sustrato o la interacción entre ellos. Trátelos como pistas de diagnóstico, no como prueba de que la cinta en sí está defectuosa.
Plantee preguntas de compatibilidad durante la cotización y el muestreo, mientras que el formato de construcción y conversión aún se puede revisar antes de la aprobación de la producción.
Un proveedor que pueda proporcionar datos específicos del producto y respaldar una prueba controlada hace que la calificación sea más eficiente. Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) fabrica cintas de papel de aluminio termoselladas en construcciones sin revestimiento y con revestimiento. Los diseños seleccionados con revestimiento interior pueden combinar un adhesivo termosellable en una cara con un adhesivo sensible a la presión en la otra; el papel o película protector protege la cara sensible a la presión. Se pueden discutir anchos y formatos de rollo personalizados según el proyecto. Norma ISO 9001 is certificaciones de sistemas de gestión; Las declaraciones RoHS/REACH aplicables y los informes de pruebas de SGS deben coincidir con el producto exacto y el alcance de la prueba.
 Cinta de lámina HSL personalizada con revestimiento de PET adhesivo fuerte Cinta de papel de aluminio termosellable personalizable con revestimiento de PET y adhesivo de alta adherencia, relevante para uniones electrónicas y calefactoras que necesitan una eliminación del revestimiento sin residuos. Ver producto →
¿Se puede utilizar una cinta de aluminio termosellable en diferentes tipos de equipos de producción?
A veces, pero sólo si cada proceso cumple con los requisitos de la construcción seleccionada. Una cinta con soporte puede requerir un paso definido de eliminación del soporte, mientras que una cinta sin soporte necesita un bobinado y un control de la banda adecuados. Califique cada línea por separado utilizando su sustrato real, configuraciones y criterios de aceptación.
¿Una ventana de activación más amplia significa siempre una mejor compatibilidad?
Una ventana más amplia puede darle al proceso más tolerancia a la variación normal, pero no garantiza la fuerza de la unión ni el rendimiento del uso final. Confirme las condiciones reales de la máquina, el sustrato y los resultados de las pruebas de ensamblaje terminado para el grado seleccionado.
¿La cinta termoselladora sin revestimiento es más rápida en todas las máquinas?
No. La cinta sin revestimiento elimina el paso de eliminación del revestimiento, pero no aumenta automáticamente el rendimiento. El equipo aún debe controlar el bobinado, la tensión de la banda, la alimentación, la protección de la superficie y el registro. Para obtener detalles sobre la construcción sin revestimiento, consulte nuestra cinta de aluminio HSL sin guía de revestimiento .
¿Cuánta cinta de muestra se necesita para una prueba de compatibilidad?
No existe una longitud de muestra universal. Acuerde la cantidad con el proveedor en función del desperdicio de instalación, la duración de la prueba, la cantidad de condiciones del proceso, las pruebas repetidas y el formato de producción. Las pruebas de alta velocidad o prolongadas pueden requerir material adicional para confirmar un manejo consistente en todos los rollos.

Nuestra empresa se dedica a la industria de fabricación de cintas desde hace más de 20 años y se ha centrado en diversos tipos de cintas de papel de aluminio, cintas de espuma, cintas para frigoríficos, etc.
IsabelLina
Correo electrónico:[email protected]
Teléfono/Whatsapp: +86-153-0151-5119
Mars Gong
Correo electrónico:[email protected]
Teléfono/Whatsapp: +86-159-5136-0053
Dirección: Lado oeste de la avenida Yingbin y lado sur del embalaje de hengwang. Zona de desarrollo económico y tecnológico de Suqian, provincia de Jiangsu
Derecho de Autor © Jiangsu Shixin Adhesive Tape Products Co., Ltd. Todos los Derechos Reservados. Fabricantes de cintas adhesivas de láminas de refrigerador ODM personalizadas
 English
 中文简体
 Español
 عربى


